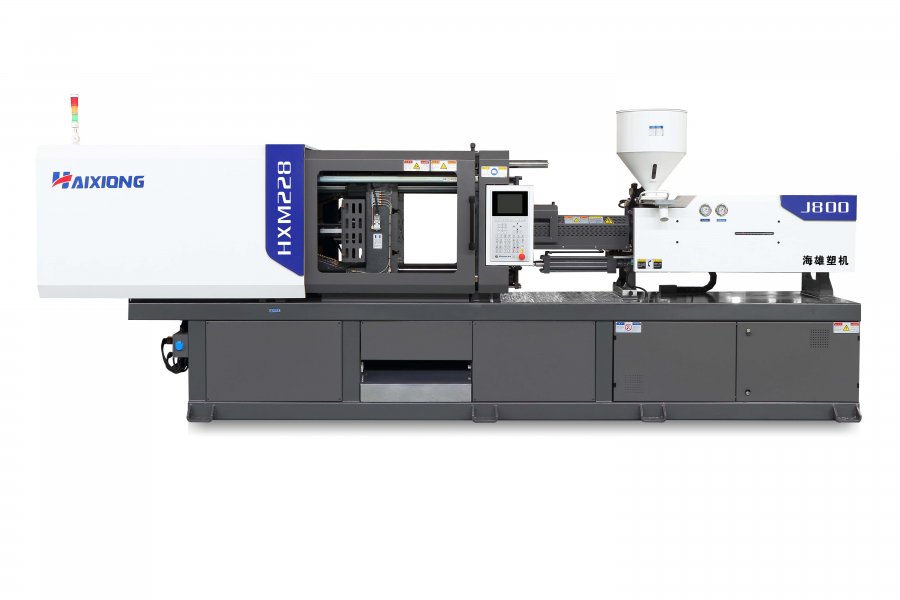
Как выбрать термопластавтомат под пресс-форму
Сначала проверяют, встанет ли форма между колоннами станка. Потом считают силу смыкания и порцию пластика.
Разборы подбора, а не пересказ каталога. Цифры в текстах совпадают с таблицами карточек.
Сначала проверяют, встанет ли форма между колоннами станка. Потом считают силу смыкания и порцию пластика.
Сила, с которой станок держит форму закрытой. В таблице это килоньютоны, в разговоре часто говорят «тонны».
Сколько расплава станок может подать за один цикл. Считают деталь вместе с каналами, а не «на глаз».
Электродвигатель насоса крутится по потребности цикла, а не вхолостую. Что есть в таблице HXM, а чего нет.
Полипропилен хорошо течёт и сильно садится. Станок всё равно подбирают по форме, а не «потому что ПП».
Крышку из полиэтилена льют на термопластавтомате. Канистру из того же материала делают на выдувной машине.
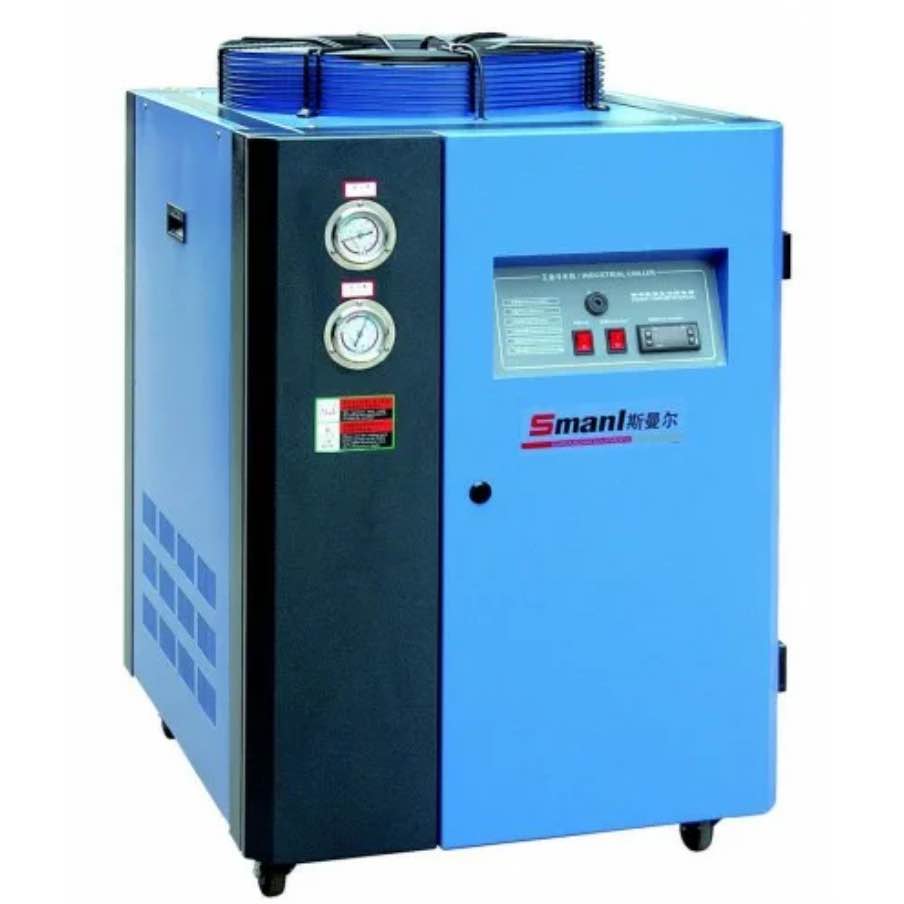
Охладитель воды держит температуру формы и масла. Вентилятор в окне это не заменяет.
Считают тепло детали и масла, расход воды и диаметр труб. Два маленьких агрегата не равны одному среднему без обвязки.
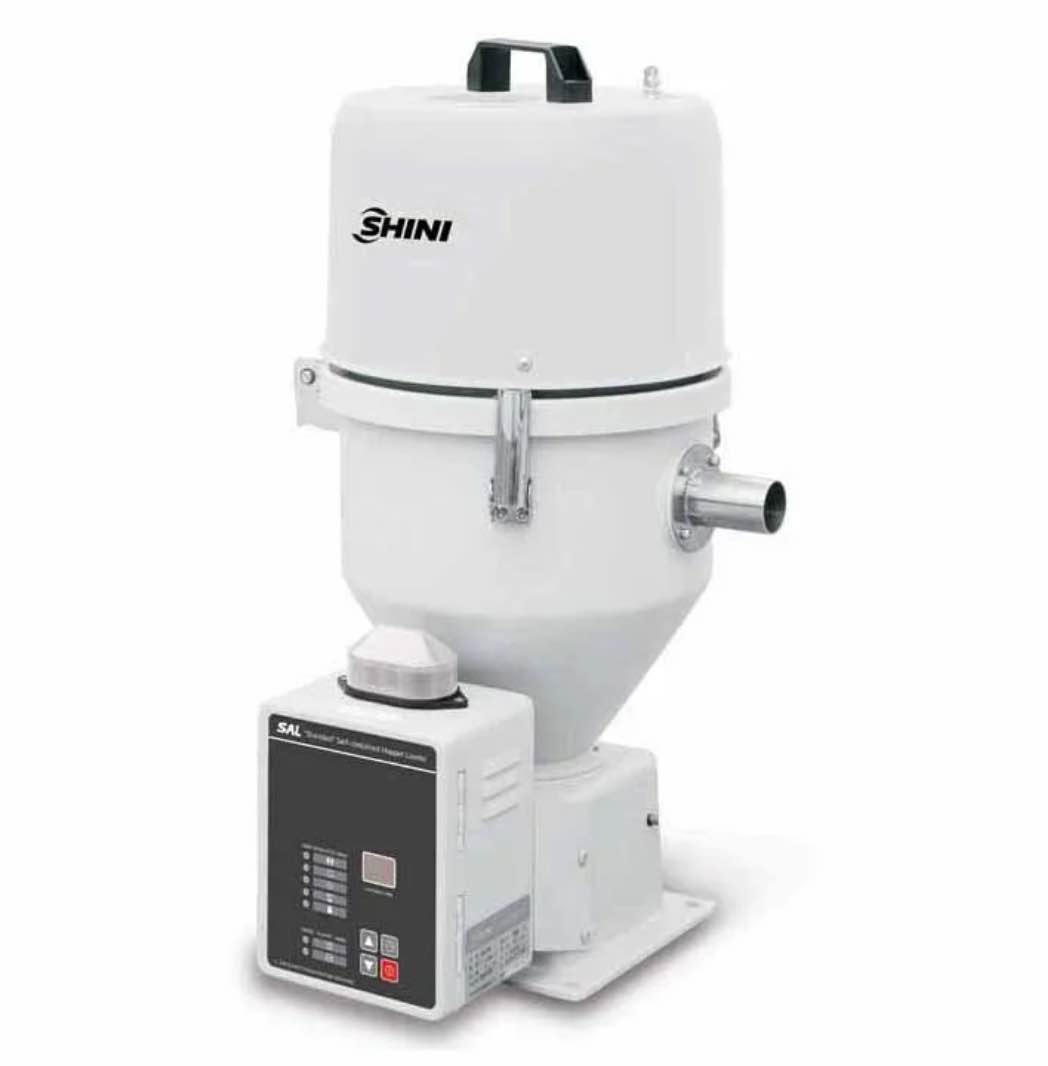
Насос создаёт разрежение и тянет гранулу по шлангу в бункер. У SAL шланг 4 м; младшая модель пыль в паспорте не допускает.
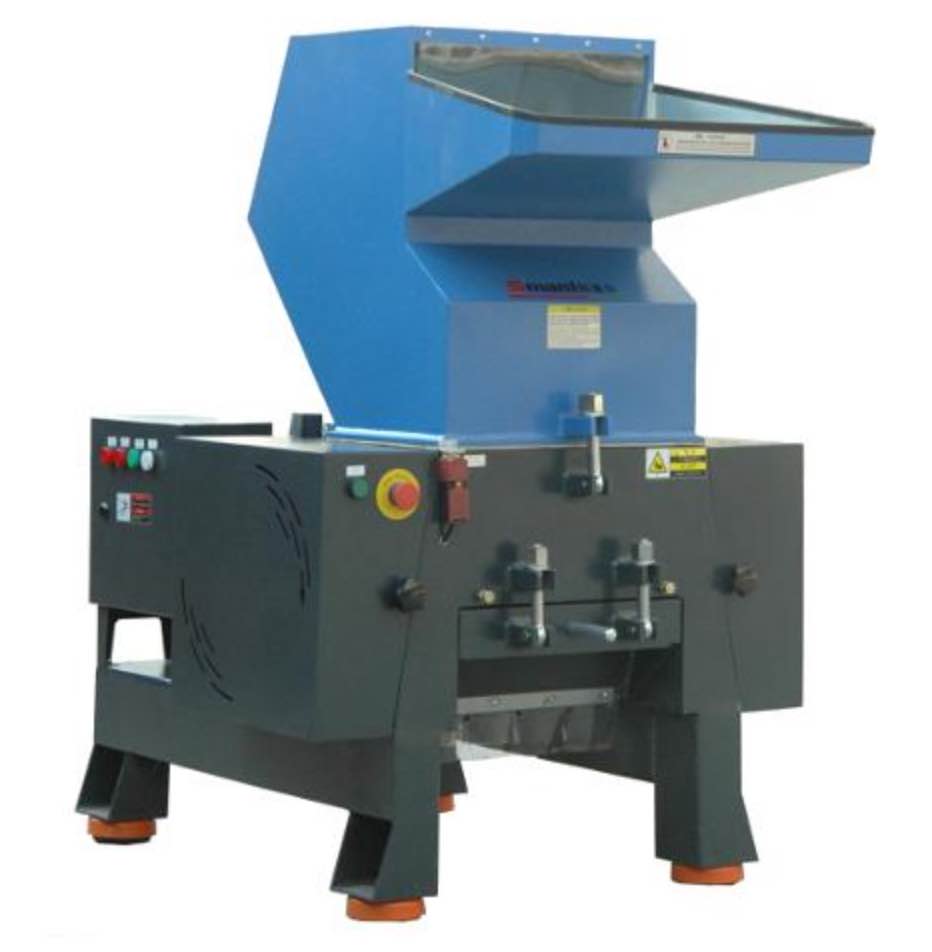
Обрезки дробят в ту же смену, а не копят мешками. Сначала кусок должен пройти в окно загрузки.
Новую деталь отлаживают на новой грануле. Измельчённые обрезки возвращают только после отсева пыли.
Масса, длина, кран, масло и кабель берутся из таблицы модели. «Потом как-нибудь» на приёмке не срабатывает.
Форму заказывают под конкретный станок: проём колонн, толщина, выталкиватели. Иначе оснастку делают дважды.
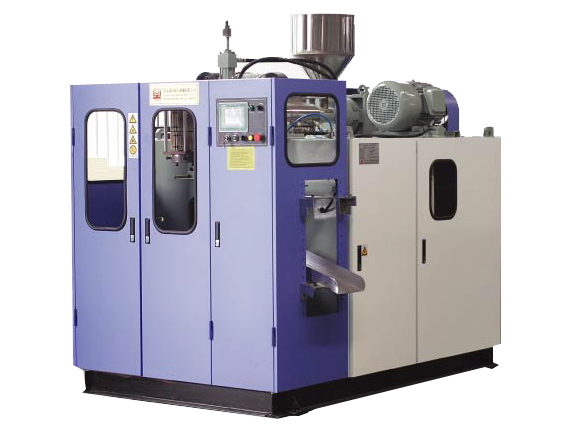
Станок выдавливает горячую трубку и раздувает её воздухом в форме. Это не маленький термопластавтомат.
Сплошную крышку льют. Полую канистру выдувают. Материал один — станки и формы разные.
На одном станке можно поставить винты разного диаметра. Толще винт — больше порция, меньше давление.
Сила смыкания одна, узел впрыска и насос разные. 428-1 и 428-2 — не одна и та же машина «чуть проще».
2 л, 5 л и 3/6 л — разные строки каталога. Запас «на всякий случай» литры изделия не увеличивает.
У каждой модели HT две строки кг/ч: полиэтилен высокой плотности и ПВХ. Это не один винт на оба материала.
Станок, охладитель, загрузчик и дробилка считаются по очереди: форма, тепло, гранула, обрезки.
SAL-300C — 220 В, пыль 0%, экструдер нет. SAL-400 — 380 В, пыль до 5%, экструдер да. кг/ч и «тонны ТПА» в таблице — разные строки.
Масло двигает плиты и впрыск. Бак и насос растут вместе со станком — это тепло, кабель и охлаждение.
Сначала измеряют кусок обрезка, потом смотрят килограммы в час. Мотор не прожуёт то, что не входит в окно.
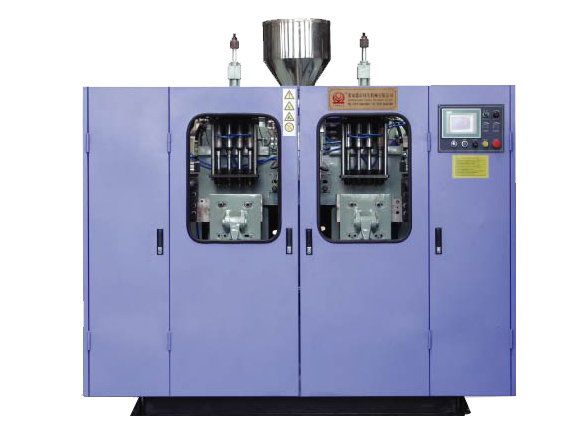
Обе на 2 л и 37 кН. Винт 50 против 60 мм, съём HDPE 30–50 против 65–80 кг/ч, масса 3,0 против 4,2 т.