Чем литьё под давлением отличается от экструзионного выдува
Сплошную крышку льют. Полую канистру выдувают. Материал один — станки и формы разные.
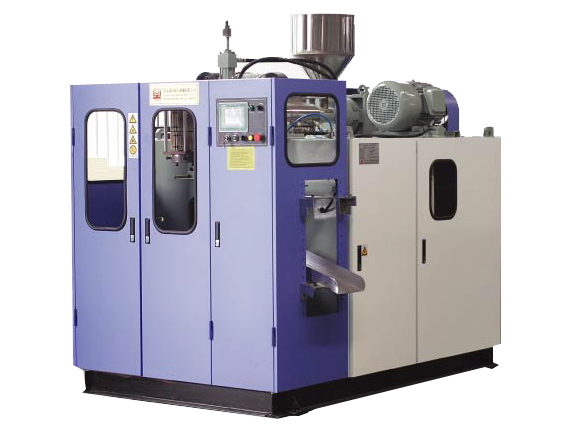
Два способа сделать пластиковую деталь
Литьё под давлением: гранула плавится в цилиндре, винт толкает расплав в закрытую металлическую форму. Когда пластик остыл, форму раскрывают и выталкивают деталь. Так работают термопластавтоматы Haixiong HXM. Деталь получается «сплошной» или с рёбрами, но без большой внутренней полости вроде канистры.
Экструзионный выдув: экструдер выдавливает горячую трубку, форма смыкается вокруг неё, внутрь дуют воздух. Получается полое изделие — бутылка, канистра, флакон. Так работают HT и TDL. Если нужна крышка — это литьё. Если нужна канистра 5 л — это выдув. Один станок оба изделия не делает.
Цифры нельзя сравнивать в лоб
HXM 228: сила 2280 кН, проём колонн 570×520 мм, впрыск 381–678 см³, насос 30 кВт, бак 250 л, масса 7 т. HT-2L: сила 37 кН, изделие до 2 л, полиэтилен 30–50 кг/ч, воздух 0,6 МПа и 0,4 м³/мин. Это разные машины. «Взять выдувную вместо маленького ТПА» не работает. Как устроен выдув: выдувная машина. Как подбирают литьё: ТПА под форму.
Сырьё и оснастка
Полипропиленовую крышку считают по форме и винту HXM: PP. Полиэтилен бывает и там и там: литая втулка — HXM, канистра — HT: PE. ПВХ на выдуве — отдельный разговор: HDPE и ПВХ. Форма для литья и форма для выдува — разная оснастка: заказ литьевой формы. Подбор выдувной по литрам: по объёму.
Обвязка похожа по названиям, не по расчёту
И там и там нужны охладитель, загрузчик и дробилка. На литье дробят литник, на выдуве — облой. Зев дробилки другой. Трасса загрузчика на выдуве часто длиннее. Воздух критичен для выдува и почти не нужен ТПА для самого процесса (кроме пневмологики). Ячейка: как собрать. Каталоги: HXM, выдувные. Заявка: опросный лист — что за изделие, полое или нет. Серии HT: HT-2L и HT-II-2L.
Оснастка и воздух
Литьевая форма работает при тысячах килоньютонов и каналах охлаждения внутри плит. Выдувная форма смыкается вокруг трубки и принимает сжатый воздух внутрь изделия. Компрессор для выдува — отдельная позиция проекта, для HXM воздух нужен в основном логике клапанов, не для формования детали.
Дробилка у ТПА заточена под литник, у выдувной — под облой и донную часть. Загрузчик на выдуве чаще SAL-400 из-за строки «совместим с экструдером — да». Ячейка: расстановка. Каталоги: HXM, выдувные. Заявка: что за изделие.
Цифры рядом, чтобы не сравнивать вслух
HXM 98 уже 980 кН, 2,7 т, бак масла 203 л. HT-2L — 37 кН, 3,0 т, воздуха 0,4 м³/мин. По массе они близки, по процессу нет. HXM 228: 7 т и 2280 кН. HT-5L: 6 т и 60 кН. «Взять выдувную вместо маленького ТПА» ломает и крышку, и канистру. Форма: литьевая, выдувная — по карточке машины. Заявка: эскиз изделия.