Что нужно знать перед заказом пресс-формы
Форму заказывают под конкретный станок: проём колонн, толщина, выталкиватели. Иначе оснастку делают дважды.
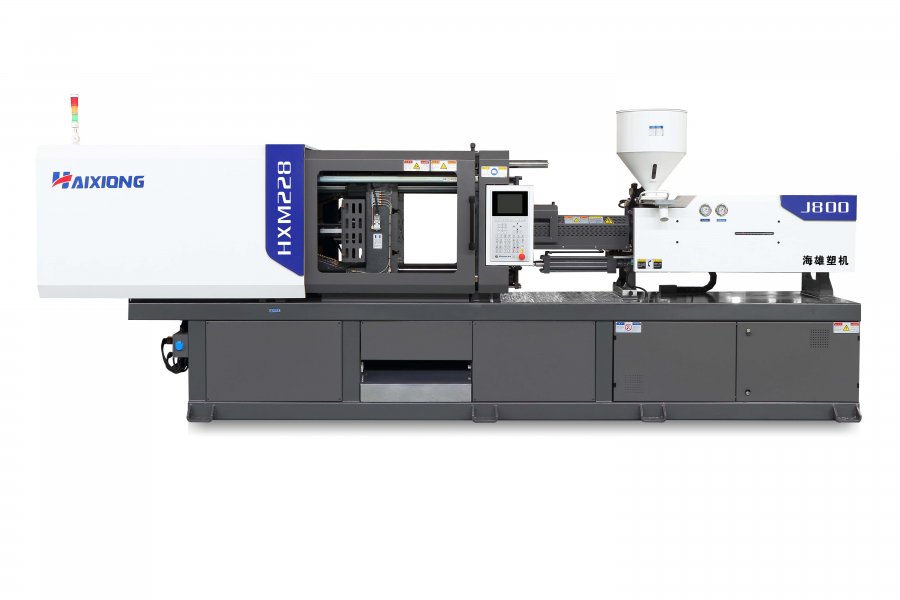
Форму делают под станок, станок — под форму
Пресс-форма — дорогая стальная оснастка. Если её заказать «вообще», а станок купить потом, часто не сходятся три вещи: форма не проходит между колоннами, не попадает в диапазон толщины, выталкиватели станка не совпадают со схемой в форме. Тогда делают переходную плиту или переделывают форму. Это дороже, чем час сверки до договора.
Проём колонн HXM: 98 — 360×340 мм, 228 — 570×520, 368 — 720×690, 428 — 770×740, 558 — 870×840 мм. Толщина формы: минимум 150 мм на 98–168, 200 мм на 208–228, дальше растёт до 350 мм на 658-й. Выталкиватели: 5 / 9 / 13 / 17 / 21 по мере роста модели, ход стержня от 100 до 260 мм. Полный порядок: станок под форму. Сила, чтобы форму не раскрыло: усилие смыкания.
Что должно быть в задании изготовителю
Чертёж детали, материал, число одинаковых полостей, где будет впуск, как пойдёт охлаждение, как вытолкнут деталь, масса детали с литником. Литник входит в порцию станка. Если забыли восемь холодных каналов, винт окажется мал на запуске. Объём: как считают впрыск. Диаметр винта: A–D. Полипропилен и полиэтилен задают усадку и температуру формы, не «магическую модель»: PP, PE.
Охлаждение закладывают сразу
Каналы в форме — часть конструкции, не «просверлим потом». Без нормального охлаждения цикл и размеры не держатся, какой бы чиллер ни купили. Зачем охладитель: чиллер, подбор: SL-A.
Не путать с выдувной формой
Форма для канистры — другая оснастка: её смыкают вокруг горячей трубки и раздувают воздухом. Сила там 37–76 кН, не тысячи килоньютонов HXM. Процессы: литьё и выдув. Выдувная машина: как устроена. Площадка под вес формы и станка: площадка. Каталог: HXM. Заявка: опросный лист — чертёж формы, масса, материал, гнёзда. Комплектации 1 и 2 смотрят, если сила уже есть, а порции нет: HXM-1 и 2.
Что согласовать с изготовителем формы письменно
Проём колонн выбранного HXM, мин/макс толщина, число и ход выталкивателей, расположение отверстий под толкатели, каналы воды, точка впуска, масса отливки с литником. Если станка ещё нет, всё равно фиксируют модель: иначе форма приедет «универсальная» и не встанет.
У 368-I в таблице нет максимальной толщины формы — эту цифру не берут с 368-II «потому что плита та же». У II максимум 750 мм, минимум у обеих 250 мм. Выталкиватели: 5 шт и 100 мм на 98-й, 9 шт и 150 мм на 228-й, 13 шт и 210 мм на 428-й. Каталог: HXM. Подбор: станок под форму. Заявка: опросный лист.
Выдувная оснастка — не этот чеклист
Форма канистры считается по максимальному размеру 300×320 мм на двойках, 370×390 мм на HT-5L, 450×250 мм на HT II-3L/6. Сила 37–76 кН. Это другая статья и другой изготовитель оснастки. Здесь речь про литьевую сталь под HXM. Процессы: литьё и выдув. Выдув: как устроена машина.