Экструзионно-выдувная машина: принцип работы
Станок выдавливает горячую трубку и раздувает её воздухом в форме. Это не маленький термопластавтомат.
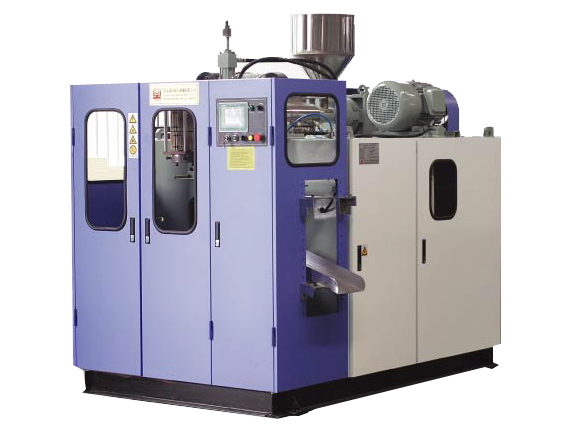
Как получается канистра
Экструзионно-выдувная машина не льёт пластик в закрытую форму под высоким давлением. Экструдер плавит гранулу и выдавливает вниз горячую трубку — её называют парисoном. Две половины формы смыкаются вокруг трубки, внутрь подают воздух, трубка раздувается и принимает форму канистры или флакона. Облой по разъёму срезают, горлышко калибруют. Это другой станок, не «маленький термопластавтомат».
Сила смыкания здесь маленькая по меркам литья: HT-2L — 37 кН, HT-5L — 60 кН, HT II-3L/6 — 76 кН. На HXM 98 уже 980 кН. Сравнивать «тонны с тоннами» бессмысленно. Разница процессов: литьё и выдув.
Что смотрят в таблице
Полезный объём изделия: 2 л на HT-2L, 5 л на HT-5L, 3 / 6 л на HT II-3L/6. Производительность по полиэтилену высокой плотности: 30–50 кг/ч, 65–80 кг/ч и 100 кг/ч соответственно. По ПВХ в тех же таблицах отдельные строки: 36–55, 70–85 и 100 кг/ч. Воздух на этих машинах: 0,6 МПа и 0,4 м³/мин. Компрессор и ресивер считают отдельно: «0,4 м³/мин» — расход машины, не запас всей компрессорной. Как выбрать по объёму: подбор по литрам. HT-2L и HT-II-2L — разные линейки в каталоге: в чём разница.
Материал
Полиэтилен высокой плотности — типичный путь канистры. ПВХ на выдуве — другая головка, другие температуры, другая коррозия. Не «поменял бункер». Разбор: HDPE и ПВХ. Когда полиэтилен всё же льют, а не выдувают: PE на ТПА.
Вокруг машины
Нужны воздух, охлаждение формы, загрузчик на более длинной трассе, дробилка с зевом под облой, а не под тонкий литник. Загрузчик: SAL (у SAL-400 в паспорте есть работа с экструдером). Дробилка: по зеву. Чиллер: SL-A. Каталог: выдувные. Заявка: опросный лист — объём изделия, материал, кг/ч, воздух. Литьё рядом не подменяет выдув: HXM.
Что ещё есть в таблице, кроме литров
HT-2L: сухой цикл 1500 шт/ч, винт 50 мм, привод винта 11–15 кВт, форма 300×320 мм, вода 35 л/мин, 3,0 т. HT-5L: сухой цикл 1000 шт/ч, винт 60 мм, насос уже 7,5 кВт, форма 370×390 мм, головка до 145 мм, вода 50 л/мин, 6 т. HT II-3L/6: сухой цикл 800×2, винт 70 мм, насос 11 кВт, форма 450×250 мм, вода 80 л/мин, 5,5 т.
Сухой цикл не продают как серию готовых канистр. Охлаждение стенки и съём решают фактические штуки в час. Карточки: HT-2L, HT-5L, HT II-3L/6. Заявка: опросный лист.
Головка и ручьи
На HT-2L и HT II-2L шаг сдвоенных головок 130 мм, диаметр сдвоенных до 55 мм, одиночная головка до 90 мм. На HT-5L одиночная до 145 мм, сдвоенные до 80 мм, шаг 160 мм. На HT II-3L/6 в таблице шаг шести головок 70 мм и четырёх 100 мм, сдвоенные до 30 мм, зон нагрева многоручьевой головки 9. Литры изделия не заменяют эту геометрию. Разница двоек: HT-2L и II-2L. Подбор: по объёму.