Как выбрать термопластавтомат под пресс-форму
Сначала проверяют, встанет ли форма между колоннами станка. Потом считают силу смыкания и порцию пластика.
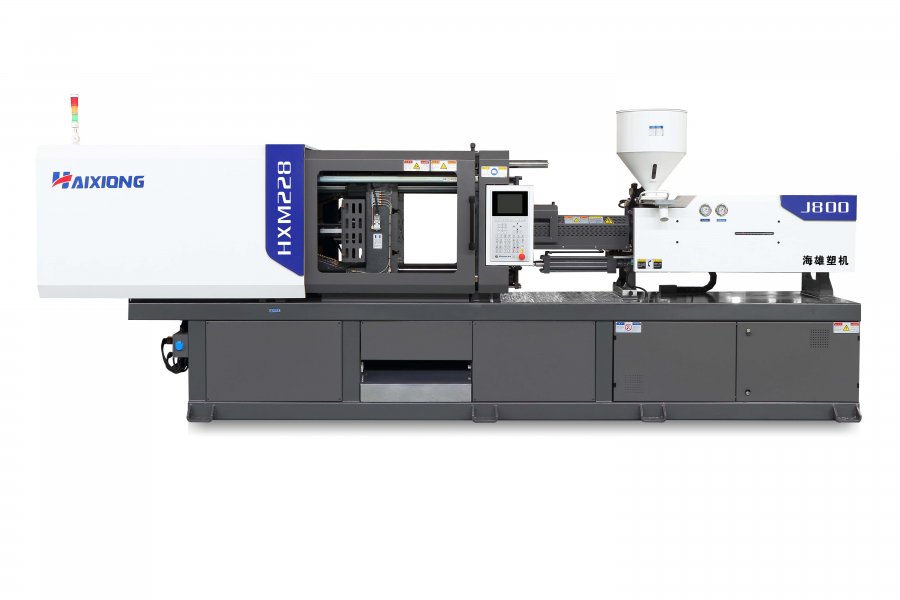
Что это за станок и зачем ему форма
Термопластавтомат — станок, который плавит пластиковую гранулу и под давлением заливает расплав в металлическую пресс-форму. Пресс-форма — разъёмная матрица: внутри полость в виде вашей детали. Пластик остыл — форма раскрылась — деталь вытолкнули. Серия Haixiong HXM в каталоге как раз такие станки.
Новичок часто начинает с вопроса «сколько тонн нужно». Это не первый шаг. Сначала форма должна физически встать на станок. Если стальная плита шире проёма между колоннами, запас по силе не поможет: форму просто не поставите.
Колонны — это проём, как дверной
На узле смыкания стоят четыре колонны. В таблице два размера в миллиметрах: ширина и высота проёма. Форма должна пройти туда с запасом на шланги охлаждения и датчики.
HXM 98 — 360×340 мм, 138 — 420×370, 168 — 470×430, 208 — 530×480, 228 — 570×520, 268 — 620×570, 318 — 660×590, 368 — 720×690, 428 — 770×740, 488 — 820×800, 558 — 870×840 мм. Форма шириной 600 мм на 228-ю уже тесная. У 368-I и 368-II проём одинаковый, а у 318-й при силе 3180 кН только 660×590 мм: больший номер модели не всегда значит более широкий проём. Зачем станку сила держать форму — в статье усилие смыкания.
Толщина формы, раскрытие, выталкивание
Форму зажимают между двумя плитами. В таблице указаны наименьшая и наибольшая толщина формы. Слишком тонкую форму на большой станок часто нельзя поставить без подкладок. Минимум: 150 мм у 98/138/168, 200 мм у 208 и 228, 230 мм у 268 и 318, 250 мм у 368, 280 мм у 428, 300 мм у 488, 330 мм у 558, 350 мм у 658.
Ход плиты — насколько станок умеет раскрыться, чтобы вынуть деталь и литник (это канал, по которому пластик пришёл в деталь, его потом отрезают). У 98-й ход 315 мм, у 228-й — 520 мм, у 428-й — 770 мм, у 658-й — 970 мм.
Выталкиватели — стержни, которые выталкивают готовую деталь. Их число и ход на станке должны совпасть со схемой в форме: 5 штук на 98–208, 9 на 228, 13 с 268 по 488, 17 на 558, 21 на 658. Ход стержня от 100 мм на 98-й до 260 мм на 658-й. Иначе после покупки заказывают переходную плиту. Это решают до изготовления формы: перед заказом формы.
Две разные проблемы: щель и пустая стенка
Если по стыку формы вытекает пластик — станку не хватает силы держать форму закрытой. Если форма закрыта плотно, а тонкая стенка детали пустая — не хватает давления или порции расплава. Второе не лечится «станком помощнее». Нужен другой шнек — винт в цилиндре, который плавит гранулу и толкает расплав. На одной модели HXM ставят винты разного диаметра (в таблице A, B, C, D): чем толще винт, тем больше порция и тем ниже давление. HXM 98: 32–40 мм, 128–200 см³, 262–168 МПа. HXM 228: 45–60 мм, 381–678 см³, на самом толстом уже 129 МПа. Подробно: винты A–D и как считать порцию. Если даже самый большой винт этой модели мал — смотрят соседнюю комплектацию, например 428-1 и 428-2, а не прыжок через два класса: чем отличаются 1 и 2.
Место в цехе
Станок тяжёлый и длинный. HXM 98: 2,7 т и 4,16×1,19×1,76 м. HXM 228: 7,0 т и 5,64×1,34×2,10 м. HXM 428-2: 14 т и 7,63×2,02×2,32 м. Кран, дверной проём, масло и электрический шкаф считают до договора. Чеклист: подготовка площадки. Рядом обычно ставят охладитель воды, загрузчик гранулы и дробилку обрезков: как собрать рабочее место.
Что принести на подбор
Чертёж формы с размерами и массой, из какого пластика деталь, сколько весит деталь вместе с литником, сколько одинаковых полостей в форме, какой ритм выпуска нужен. Без этого подбор «по тоннам» — гадание. Полипропилен и полиэтилен сами по себе станок не выбирают: литьё из полипропилена, когда лить полиэтилен, а когда выдувать. Заявка: опросный лист. Каталог: HXM, рядом таблица сравнения.
Как выглядит здравый порядок на бумаге
Выпишите в столбик: ширина и высота формы, толщина формы, ход, который нужен, чтобы вынуть деталь, число и ход выталкивателей, масса детали с литником, материал. Только потом откройте таблицу HXM. Если форма 530×480 мм «почти влезает» в 470×430 мм модели 168 — она не влезает. Запас на шланги не рисуют в уме.
Сила смыкания и порция расплава проверяются после посадки формы. Иначе вы купите станок, который форму не примет, и начнёте подбирать переходные плиты. Для 750-й и 850-й в каталоге нет силы в килоньютонах — эти модели не подставляют «типовым тоннажем».
Связанные темы
Сила, которая держит форму: усилие смыкания. Порция: объём впрыска. Буквы винта: A–D. Цех: площадка. Заявка без чертежа формы в опросный лист не считается исходными данными.