Как выбрать ТПА для полипропилена
Полипропилен хорошо течёт и сильно садится. Станок всё равно подбирают по форме, а не «потому что ПП».
Полипропилен не выбирает модель сам
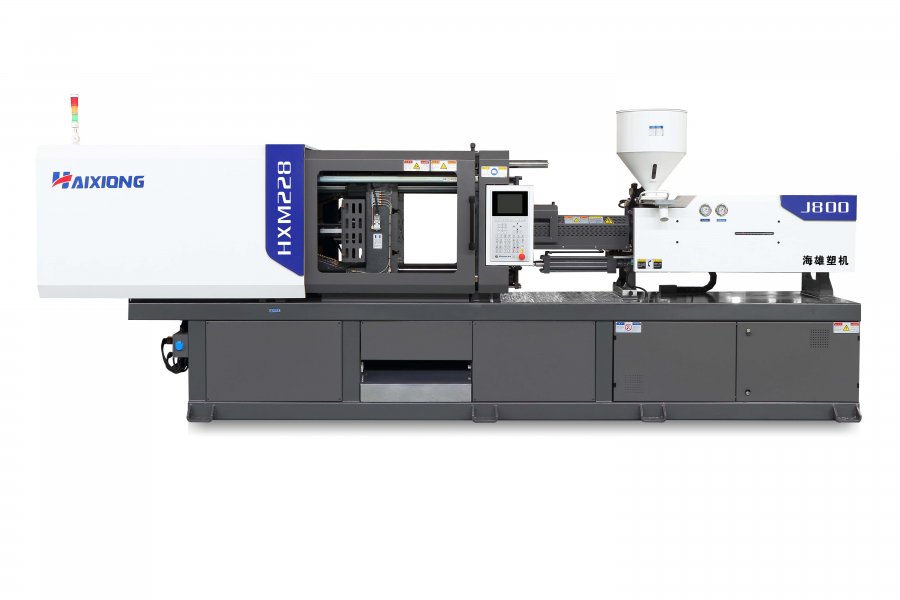
Полипропилен (часто пишут PP) — один из самых частых пластиков в литье: крышки, корпуса, ящики, детали бытовой техники. Он относительно легко течёт, даёт заметную усадку и хорошо заполняет тонкие стенки, если форма тёплая и каналы не слишком узкие. Но «станок для полипропилена» в каталоге Haixiong HXM не существует. Есть сила смыкания, проём между колоннами, объём впрыска и винт нужного диаметра. Материал задаёт температуру цилиндра, скорость заполнения и охлаждение формы. Модель задаёт геометрия формы и масса детали.
Если полипропиленовую крышку не закрывает HXM 168, причина обычно не «полипропилен тяжёлый», а проём 470×430 мм, сила 1680 кН или порция 260–416 см³. Соседняя 208-я даёт 530×480 мм, 2080 кН и 318–496 см³. Если не хватает именно порции при уже достаточной силе, смотрят винт A–D, а не сразу «тоннаж». Как считать порцию: объём впрыска. Как читать диаметры: шнеки A–D. Сила держать форму: усилие смыкания.
Что меняется в форме, а не в станке
Усадку полипропилена закладывают в размеры полости и в температуру формы, а не в «следующий класс HXM». Если деталь коробит, чаще виноваты охлаждение, разнотолщинность и точка впуска, а не то, что купили 228-ю вместо 318-й. Форму не заказывают «под полипропилен вообще»: нужны чертёж, число гнёзд, схема выталкивания и охлаждения. Чеклист: перед заказом формы. Станок под эту форму: как выбрать ТПА.
Охлаждение и вторичка
Полипропилен остывает в форме, форма отдаёт тепло воде. Без охладителя цикл пляшет: утром холодно, к обеду тепло. Зачем охладитель: чиллер на литье, как подобрать: подбор чиллера. Обрезки и литники дробят рядом со станком и дозируют обратно. Дробилка не делает из обрезка «новый полипропилен»: свойства смеси зависят от доли вторички и от того, не пережгли ли материал. Смысл дробилки: дробилка у станка. Первичка и вторичка: как смешивать. Загрузчик подаёт смесь в бункер: как работает загрузчик.
Когда это не литьё
Канистру и бутылку из полиэтилена чаще делают на выдувной машине, а не на термопластавтомате. Полипропилен на выдуве тоже бывает, но типичный путь PP-крышки — HXM, типичный путь канистры — HT/TDL. Процессы: литьё и выдув. Выдув: как устроена выдувная. Каталог литья: HXM, средний класс: HXM 228. Заявка: опросный лист.
Что обычно ломает запуск из полипропилена
Холодная форма и узкий впуск на тонкой крышке. Слишком большая доля пыльной дроблёнки. Винт, который каждый цикл выжимают до упора. Это не лечится переходом с HXM 168 на HXM 318, если проём и сила на 168-й уже с запасом.
Температуру формы держат охладителем, не «окном цеха»: чиллер. Винт: A–D. Если изделие полое — это уже не эта статья: выдув.
Документы
Марка полипропилена, усадка от поставщика, чертёж, гнёзда. Опросный лист. Каталог: HXM.