HDPE и PVC на экструзионно-выдувной машине
У каждой модели HT две строки кг/ч: полиэтилен высокой плотности и ПВХ. Это не один винт на оба материала.
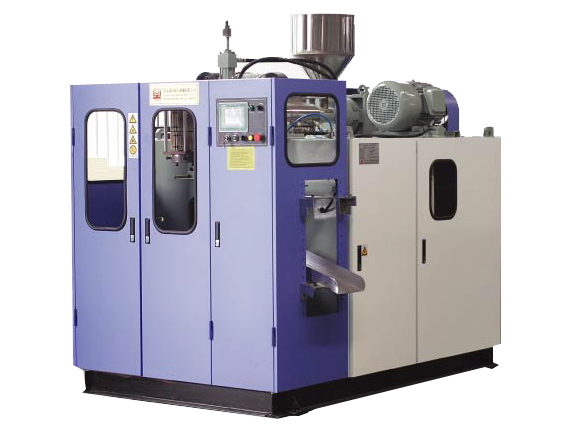
Не «просто другой мешок»
Полиэтилен высокой плотности (HDPE) — обычный материал канистры: относительно спокойно плавится, хорошо тянется в стенку при раздуве. Поливинилхлорид (ПВХ, PVC) на выдуве ведёт себя иначе: другие температуры, другая коррозия металла, другой запах и другая головка экструдера. Нельзя утром лить HDPE, вечером засыпать ПВХ в ту же машину «потому что оба пластик».
В таблицах HT производительность указана отдельно по HDPE и по ПВХ. HT-2L: HDPE 30–50 кг/ч, ПВХ 36–55 кг/ч. HT-5L: HDPE 65–80, ПВХ 70–85. HT II-2L: HDPE 65–80, ПВХ 70–85. HT II-3L/6: по 100 кг/ч на оба материала. Строку ПВХ не получают пересчётом из HDPE. Если задача — ПВХ, это отдельная комплектация головки и цилиндра, не «тот же станок, другой мешок». Как устроена машина: выдувная. Подбор по литрам: по объёму.
Где полиэтилен всё же литьё
Крышка, втулка, техническая деталь из полиэтилена идут на термопластавтомат, не на выдув. Путать маршруты: PE на ТПА, литьё и выдув. Полипропилен на выдуве бывает, но типичная PP-крышка — HXM: PP.
Вторичка и пыль
Дроблёный облой HDPE можно возвращать осторожно. ПВХ с жжением и пылью — хуже: портит расплав и фильтры. Доля смеси: первичка и вторичка. Дробилка под размер облоя: зев. Загрузчик: SAL-400 в паспорте для экструдера, SAL-300C — нет: подбор SAL.
Воздух и серии
Воздух 0,6 МПа и 0,4 м³/мин на HT-2L/5L/3L одинаковый — материал его не меняет, меняет компрессорная. Сила 37 / 60 / 76 кН — тоже не «под ПВХ больше». Серии HT-2L и HT-II-2L не выбирают «под материал», их смотрят как разные линейки каталога: разница серий. Каталог: выдувные. Заявка: опросный лист — материал явно, объём, кг/ч. Чиллер формы: зачем охладитель (принцип тот же, расчёт другой).
Что совпадает у воздуха и что нет у кг/ч
Давление выдува 0,6 МПа и расход 0,4 м³/мин стоят на HT-2L, HT II-2L, HT-5L и HT II-3L/6 одинаково. Производительность материала — нет. ПВХ на HT-2L 36–55 кг/ч, на HT II-2L и HT-5L 70–85 кг/ч, на HT II-3L/6 — 100 кг/ч. Это не разрешение сыпать ПВХ в цилиндр после HDPE без промывки и без комплектации под ПВХ.
Серии: две двойки. Каталог: выдувные. Заявка: материал явно. Если это крышка — литьё.
Винт и нагрев под материал
HT-2L: винт 50 мм, нагрев винта 3,3–4,4 кВт, 3–4 зоны. HT II-2L и HT-5L: винт 60 мм, нагрев 5,04–6,7 кВт. HT II-3L/6: винт 70 мм, нагрев 4,7 кВт, 3 зоны. L/D на двойках и 5L 22–30, на 3L/6 — 25. Это геометрия цилиндра, не «температуру поставим на глаз». ПВХ обычно просит другую коррозионную стойкость и другой профиль температур. Серии двоек: сравнение. Заявка: материал и литры.