Исполнения шнека A–D на термопластавтомате
На одном станке можно поставить винты разного диаметра. Толще винт — больше порция, меньше давление.
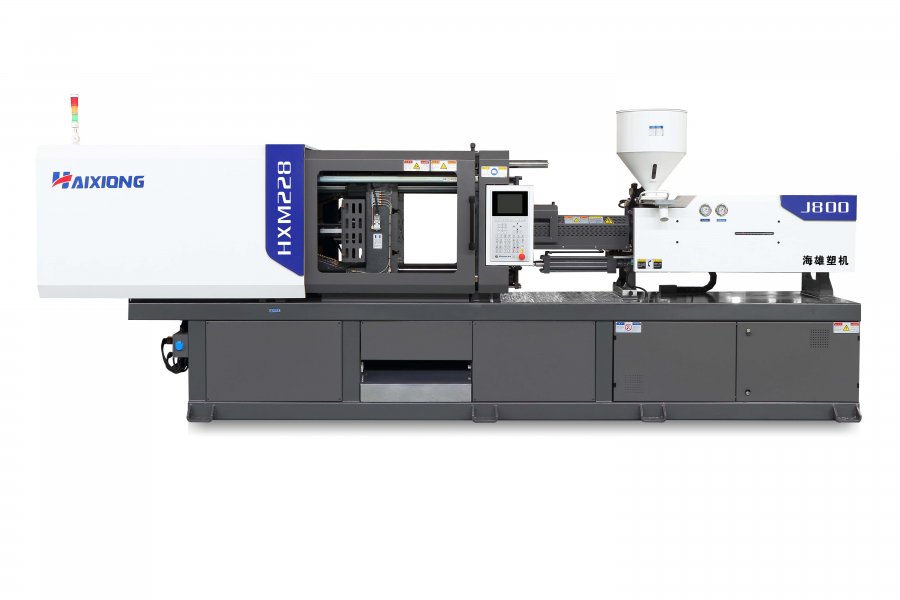
Что такое винт и зачем буквы
Внутри нагретого цилиндра вращается винт (шнек). Он плавит гранулу, набирает порцию и толкает расплав в форму. На одной и той же станине HXM ставят винты разного диаметра. В таблице их помечают буквами A, B, C, D — это не «качество» и не «поколение», а разные диаметры.
Чем толще винт, тем больше порция и тем ниже давление впрыска. Чем тоньше — наоборот. HXM 98: 32–40 мм, 128–200 см³, 262–168 МПа. HXM 168: 260–416 см³ при 260–163 МПа. HXM 228: 45–60 мм, 381–678 см³, на самом толстом уже 129 МПа. HXM 268: до 829 см³. Тонкая длинная стенка часто просит более тонкий винт и высокое давление. Толстая деталь и много гнёзд — более толстый винт. Одним «самым толстым D» оба случая не закрыть.
Подушка и рабочий ход
Винт не выжимают до железа каждый цикл. Оставляют небольшой остаток расплава — подушку — чтобы держать давление, пока деталь остывает. Если порция детали плюс литник почти равна паспортному максимуму, запаса на подушку нет: вес гуляет, появляются недолив и жжение. Как считают порцию: объём впрыска. Масса в таблице — для полистирола, ваш материал пересчитывают по плотности.
Когда меняют не букву, а модель
Если даже самый большой винт этой машины мал, смотрят соседнюю комплектацию, а не прыжок через два класса по силе смыкания. 428-1 заканчивается на 1401 см³, 428-2 доходит до 2010 см³ при тех же 4280 кН. 368-I и 368-II — та же история на меньшей машине. Разбор: HXM-1 и HXM-2. Сила смыкания при этом может быть уже с запасом: усилие. Форма должна сначала встать в проём: подбор ТПА.
Материал не отменяет геометрию винта
Полипропилен течёт иначе, чем полиамид, но диаметр всё равно выбирают по порции и давлению заполнения, не «PP любит C». Статьи: полипропилен, полиэтилен. Форму заказывают уже зная винт: заказ формы. Каталог: HXM, сравнение: таблица. Заявка: опросный лист — масса с литником, толщина стенки, материал. Средний класс: HXM 228.
Примеры с соседних плит
HXM 368-I: только A–C, диаметры 60/65/70 мм, 989–1346 см³, давление 239–176 МПа. HXM 368-II: 65/70/75 мм, 1211–1612 см³, 198–149 МПа. Это не «D появилась», на обеих плитах ряда D нет. HXM 428-1: только A и B (65 и 70 мм, до 1401 см³). HXM 428-2: A–C (70/75/80 мм, до 2010 см³). У 488-2 и 558-1 впрыск в таблице не развёрнут.
Выдувной винт 50–70 мм — другая машина, не исполнение D термопластавтомата: два процесса. Сравнение: HXM. Заявка: масса отливки.
Скорость плавления — соседняя строка
На 98-й 10–17 г/с при 200 об/мин. На 168-й 13–23 г/с при 220 об/мин. На 228-й 20–40 г/с при 200 об/мин. На 368-I 40–47 г/с, на 368-II 42–52 г/с, обе при 160 об/мин. На 428-2 50–65 г/с при 190 об/мин. Если цикл упирается в набор дозы, смотрят эту строку и диаметр, не следующий тоннаж. Объём: как считают порцию.