Как выбрать вакуумный загрузчик для ТПА
SAL-300C — 220 В, пыль 0%, экструдер нет. SAL-400 — 380 В, пыль до 5%, экструдер да. кг/ч и «тонны ТПА» в таблице — разные строки.
Не по «кг/ч красивее»
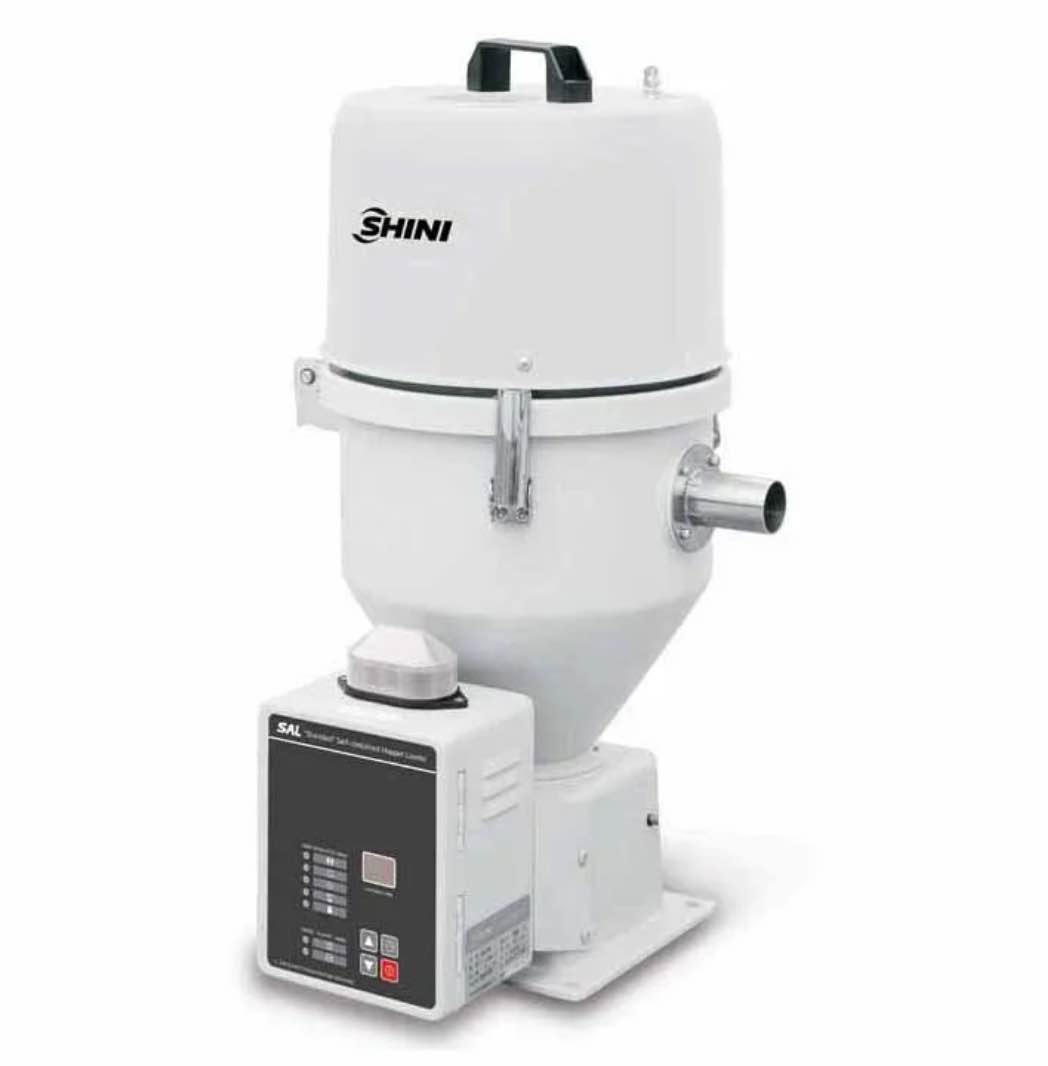
Вакуумный загрузчик выбирают по расходу станка, длине трубы, числу поворотов, пыли и напряжению. SAL-300C: рекомендуемые 250 кг/ч, пыль 0%, 220 В, для экструдера нет, высота и шланг по 4 м. SAL-400: рекомендуемые 350 кг/ч, пыль до 5%, 380 В, для экструдера да. Если трасса от склада длинная или это выдувная с экструдером, 300C часто не закрывает задачу: у него в таблице «совместим с экструдером — нет», а не «мало кг/ч».
Скорость плавления HXM — другой столбец: 10–17 г/с на 98-й, 20–40 г/с на 228-й. Это не кг/ч загрузчика, но порядок должен сходиться с запасом: станок не должен ждать гранулу. Как устроен цикл всасывания: принцип работы.
Пыль и смесь
Дроблёнка пылит. Фильтр забивается — загрузчик орёт, в бункере пусто, винт берёт воздух. Долю вторички и пыль закладывают в выбор модели, не «прочистим как-нибудь»: первичка и вторичка. Дробилка рядом обязана не засыпать приёмник пылью: дробилка у ТПА.
Литьё и выдув
На выдуве труба чаще длиннее, в паспорте важен признак «для экструдера». Выдув: машина. На литье загрузчик не выбирает модель HXM: станок считают по форме: ТПА под форму. Ячейка: расстановка. Питание 220/380 В — на этапе площадки: площадка. Каталог: SAL. Заявка: опросный лист — длина трассы, пыль, литьё или выдув, напряжение. Чиллер параллельно, не вместо: чиллер.
Совместимость с тоннажем — отдельная строка
SAL-300C в паспорте для термопластавтоматов 60–120 т силы смыкания. SAL-400 — 160 т. Это не кг/ч. Рекомендуемые 250 и 350 кг/ч — про поток гранулы. Самоочистки у 300C нет, у 400 — реверс. Вес 16 кг против 25 кг, бункер 6 л против 12 л. Обе — шланг 4 м и высота 4 м.
Карточки: SAL-300C, SAL-400. Принцип: как тянет вакуум. Выдув с экструдером — почти всегда 400-я. Заявка: длина трассы и пыль.
Когда 300C достаточно
Чистая первичная гранула, станок у стены, мешок в двух метрах, термопластавтомат класса примерно 60–120 т по строке паспорта, сеть 220 В на мотор 1,1 кВт, пыли нет. Тогда SAL-300C с рекомендуемыми 250 кг/ч закрывает подачу. Как только появляется дроблёнка, выдувной экструдер, трасса к пределу 4 м или щит только 380 В — смотрят SAL-400: 350 кг/ч рекомендуемых, вихревой 0,75 кВт, реверс фильтра, пыль до 5%.
HXM 98 плавит 10–17 г/с, это примерно десятки килограмм в час, не сотни. Запас загрузчика нужен на пик и на длину трубы, не «чтобы цифра на шильдике была как у дробилки». Дробилка рядом: зачем. Площадка: 220 или 380 В. Каталог: загрузчики.
Самоочистка реверсом у SAL-400 не отменяет фильтр: пыльную дроблёнку всё равно сеют. У 300C самоочистки нет совсем — забитый фильтр останавливает подачу, винт берёт воздух, в детали пузыри. Это не «сломанный термопластавтомат». Ячейка: четыре позиции.