Как рассчитать необходимый объём впрыска
Сколько расплава станок может подать за один цикл. Считают деталь вместе с каналами, а не «на глаз».
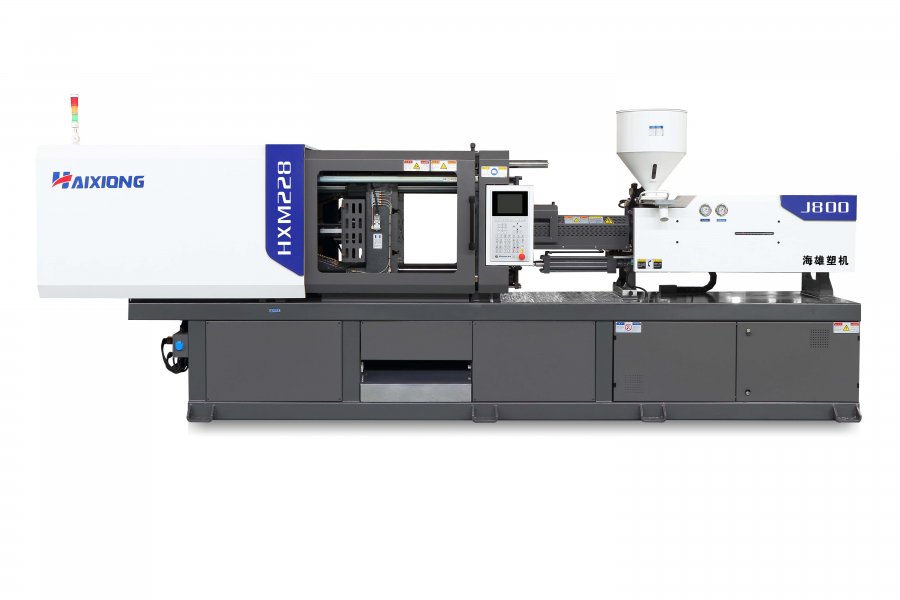
Что такое объём впрыска
За один цикл станок должен подать столько расплава, сколько нужно на деталь, на каналы (литники) и ещё небольшой остаток в цилиндре. Этот остаток называют подушкой: он нужен, чтобы давление в форме держалось, пока пластик остывает. Если забыли литник восьмиместной крышки, на запуске винт «внезапно» оказывается мал.
В таблицах HXM масса указана для полистирола (PS): 116–182 г на HXM 98, 347–617 г на 228-й, 1102–1278 г на 428-1, 1400–1829 г на 428-2. Ваш полипропилен, полиэтилен, АБС или полиамид имеют другую плотность. Граммы пересчитывают в кубические сантиметры через плотность расплава, не через насыпную гранулу в мешке. Число в таблице — теоретическая порция, а не разрешение каждый цикл выжимать винт до упора.
Почему винт не выжимают «на всю катушку»
Если каждый раз выжимать ход до конца, порция скачет, пластик перегревается, появляются недолив и жжение. Если винт слишком большой для мелкой детали, расплав подолгу стоит в горячем цилиндре: желтеет, плывёт цвет, у чувствительных пластиков горит. «Чуть добавить температуру» это не лечит. Поэтому на одной станине ставят винты разного диаметра — не «чтобы было с запасом», а чтобы подобрать порцию под деталь. Как читать буквы A–D: исполнения шнека.
Давление и объём спорят друг с другом
Тонкий винт даёт высокое давление и маленькую порцию. Толстый — наоборот. HXM 98: винт 32 мм — 128 см³ и 262 МПа, винт 40 мм — 200 см³ и 168 МПа. HXM 168: 260–416 см³ при 260–163 МПа. HXM 228: 381–678 см³, на самом толстом уже 129 МПа. HXM 268: до 829 см³. Тонкая стенка и длинный канал — берут более тонкий винт. Толстая бобышка и много гнёзд — более толстый. Одним «самым толстым» оба случая не закрыть. Если самый большой винт этой модели мал, смотрят соседнюю комплектацию: 428-1 заканчивается на 1401 см³, 428-2 доходит до 2010 см³ при той же силе 4280 кН. Разбор: HXM-1 и HXM-2.
Как быстро винт успевает расплавить новую порцию
В таблице есть скорость впрыска (как быстро порция уходит в форму) и скорость плавления (как быстро винт готовит следующую порцию). Это разные строки. На 98-й впрыск 71–111 г/с, плавление 10–17 г/с, обороты 200 в минуту. На 228-й уже 167–297 г/с и 20–40 г/с при тех же 200 об/мин. На 428-2: 387–505 г/с и 50–65 г/с при 190 об/мин. Если станок не успевает набрать порцию к следующему циклу, смотрят эти строки и диаметр винта, а не следующий «тоннаж». Сила смыкания при этом может быть с запасом: усилие смыкания.
Форма и материал
Восемь тонких крышек и один толстый корпус — разные винты при похожей силе смыкания. Полипропилен течёт иначе, чем полиамид: объём может совпасть, давление заполнения — нет. Материал не отменяет геометрию: станок для полипропилена, полиэтилен. Средний класс часто смотрят на HXM 228. Чертёж и массу несут в опросный лист вместе с порядком подбора: станок под форму. Каталог: HXM.
Чего в таблице нет
Нет готового «коэффициента 0,8 на все пластики». Нет разрешения брать граммы полипропилена как граммы полистирола. Нет перевода канистры из полиэтилена высокой плотности в кубические сантиметры HXM — канистра делается выдувом: два процесса.
Если форма ещё не заказана, порцию и проём колонн фиксируют вместе: перед оснасткой. Подтверждённые см³: таблица HXM. У 488-2 и 558-1 узел впрыска в локальной таблице не развёрнут — диаметры «как у соседа» не пишем.
Заявка
Масса детали, масса литника, число гнёзд, материал и плотность, которую дал поставщик гранулы. Опросный лист. Порядок станка: под форму.