Первичное и вторичное сырьё при литье пластмасс
Новую деталь отлаживают на новой грануле. Измельчённые обрезки возвращают только после отсева пыли.
Два слова, которые путают
Первичка — новая гранула с завода. Вторичка в цехе чаще всего — своя дроблёнка: литники, брак, облой. Это не «другой пластик из магазина вторсырья», хотя покупную дроблёнку тоже используют. Свой обрезок того же полипропилена предсказуемее, чем мешок неизвестного происхождения: там может быть смесь марок, пыль и влага.
Дробилка режет кусок в крошку. Она не восстанавливает длину молекул и не убирает жжение. Если материал уже перегрели в цилиндре, повторный проход сделает его ещё хуже: хрупкость, жёлтый оттенок, запах. Поэтому вторичку дозируют, а не сыплют «сколько нарезали». Зачем дробилка стоит у станка: дробилка рядом с ТПА. Окно загрузки: зев.
Как смесь попадает в станок
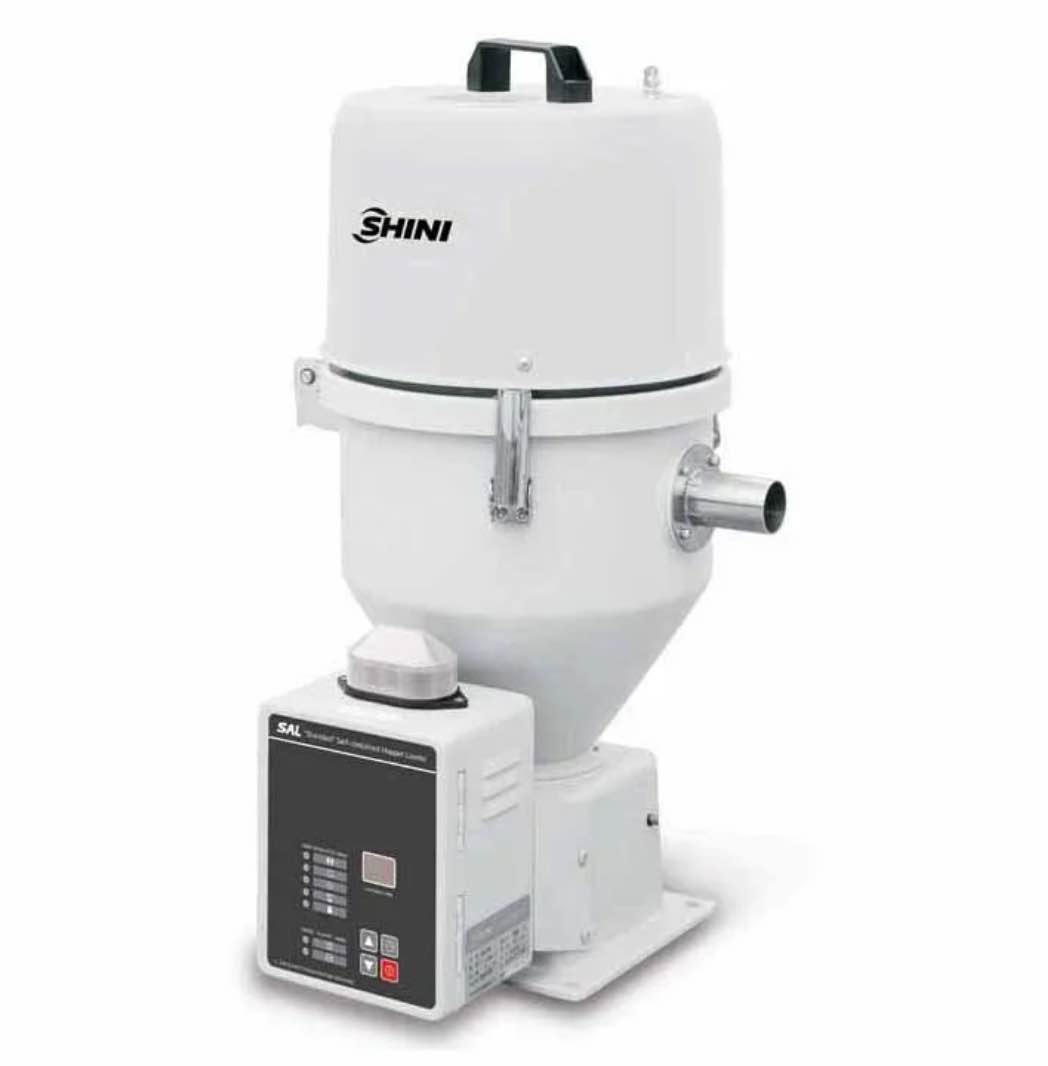
Вакуумный загрузчик тянет то, что вы ему подставили: чистую гранулу, смесь или пыльную дроблёнку. Фильтр забивается — производительность падает, в бункере голод, винт берёт воздух, в детали пузыри. SAL-300C в паспорте с пылью 0% и 220 В, SAL-400 — пыль 5% и 380 В: это разные задачи, не «просто больше кг/ч». Принцип: как работает загрузчик. Подбор: какую SAL взять.
На литье и на выдуве
На термопластавтомате дроблёнка меняет текучесть и усадку. Винт, который едва заполнял тонкую стенку на первичке, на смеси может не дотянуть. Это не лечат «тоннажем»: смотрят долю смеси, температуру и диаметр винта. Винты: A–D. Объём: впрыск. Полипропилен: PP. Полиэтилен: PE.
На выдуве вторичка влияет на прочность трубки (парисoна) и на разнотолщинность стенки канистры. Куски облоя крупнее литника — другая дробилка. Выдув: машина, материалы: HDPE и ПВХ. Ячейка: станок + чиллер + загрузчик + дробилка. Заявка: опросный лист — доля смеси, пыль, литьё или выдув.
Практическое правило запуска
Новую деталь и новую форму отлаживают на новой грануле. Когда вес, цвет и размеры стабильны, начинают добавлять свою дроблёнку небольшими долями и смотрят, что поехало. Покупной мешок «ПЭ дроблёнка» без истории — отдельный риск: там может быть смесь марок.
Пыль с дробилки не должна попадать в бункер как «материал». SAL-300C пыль в паспорте не допускает совсем. Загрузчик: SAL. Дробилка: зев. На выдуве облой крупнее литника — другая дробилка и другая доля возврата. Выдув: машина.
Что меняется в детали
Цвет, блеск, ударная вязкость, усадка, заполнение тонкой стенки. На термопластавтомате это видно по весу и по недоливу. На выдуве — по разрыву трубки и разнотолщинности канистры. «Добавим температуры» часто жжёт материал ещё сильнее, особенно ПВХ. Винт и порцию из-за смеси не меняют в первую очередь: сначала долю и пыль. Литьё: впрыск. Выдув: HDPE и ПВХ. Заявка: какая доля возврата.