Что такое усилие смыкания ТПА
Сила, с которой станок держит форму закрытой. В таблице это килоньютоны, в разговоре часто говорят «тонны».
Простыми словами
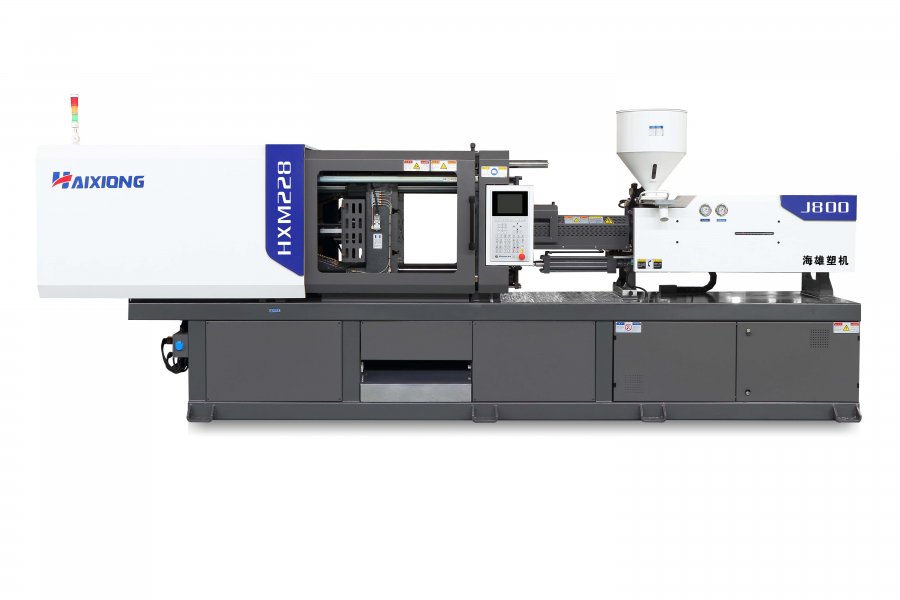
Пока пластик заполняет форму, он давит на стенки изнутри и пытается раскрыть форму. Усилие смыкания — сила, с которой станок держит форму закрытой. В таблицах Haixiong HXM эта сила записана в килоньютонах (кН). HXM 98 — 980 кН, 138 — 1380, 168 — 1680, 208 — 2080, 228 — 2280, 268 — 2680, 318 — 3180, 368 — 3680, 428 — 4280, 488 — 4880, 558 — 5580, 658 — 6580 кН.
В разговоре говорят «228 тонн» — это примерно номер модели. В расчёте удобнее держать килоньютоны: меньше путаницы. У выдувных машин HT/TDL сила всего 37–76 кН: там другой процесс, сравнивать с термопластавтоматом нельзя. Разница процессов: литьё и выдув.
Что будет, если силы мало или слишком много
Если силы не хватает, стык формы чуть открывается. По плоскости вытекает пластик (облой), толщина стенки пляшет, вес детали гуляет. Если взять станок «на два класса толще», получите более тяжёлый насос, больший фундамент и более длинное смыкание — без выигрыша по детали. Постоянный пережим изнашивает колонны и перекашивает плиты.
Сила смыкания не лечит пустую тонкую стенку при плотно закрытой форме. Там не хватает давления или скорости впрыска — это задача винта. Диаметры винта: исполнения A–D. Объём порции считают отдельно: расчёт впрыска.
Как прикидывают силу
Берут площадь детали (и литника, если он лежит в плоскости разъёма), умножают на давление пластика внутри формы и на небольшой запас. Давление внутри формы не равно паспортным 262 МПа самого тонкого винта HXM 98: в полости оно ниже и зависит от материала, толщины стенки, длины каналов и температуры формы. Тонкая крышка из полипропилена и толстый бобышек из того же полипропилена требуют разной силы. Без чертежа и материала «подобрать тоннаж» нельзя. Усадку закладывают в форму и охлаждение, а не автоматически в следующий класс HXM. Материалы: полипропилен, полиэтилен. Форму не заказывают «под какой-нибудь тоннаж»: заказ формы.
Когда берут модель крупнее
Если 1680 кН на пределе — смотрят HXM 208 (2080 кН). Если на пределе не сила, а проём колонн 470×430 мм, тоже 208-я: там 530×480 мм. Это две разные причины одного шага вверх. 368-I и 368-II обе дают 3680 кН: разница не в смыкании, а во впрыске, см. комплектации 1 и 2. Для 750 и 850 в каталоге силы нет — «типовые 7500» не подставляем. Сводка: сравнение HXM. Порядок подбора: станок под форму.
Насос и масло растут вместе с плитой
Большая плита — больший насос и бак масла. HXM 98: 11/11 кВт и 203 л при 16 МПа. HXM 228: 30 кВт, 250 л, 17,5 МПа. HXM 428-2: 30+30 кВт и 530 л. HXM 658-2: 40+40 кВт и 850 л. Это электрический шкаф, нагрев масла и охладитель, не «просто толще колонны». Масло: бак и насос, привод насоса: сервопривод, место: площадка. Практический средний класс — HXM 228, если проём и сила подошли.
Две ошибки на приёмке
По стыку формы вытек пластик, хотя винт отработал как надо — смотрят силу и плоскость формы. Тонкая стенка пустая, а стык чистый — смотрят диаметр винта и скорость заполнения. Подкрутить «ещё класс HXM» во втором случае только нагрузит колонны.
Практическая точка среднего класса, если проекция и проём сели: HXM 228 — 2280 кН и 570×520 мм. Если проём уже тесен, сила «с запасом» на 228-й не поможет: нужна 268-я с 620×570 мм. Форму и силу связывают до заказа стали: оснастка.
Что принести
Чертёж с площадью проекции, материал, толщина стенки. Без этого килоньютоны не считают. Каталог: HXM. Заявка: опросный лист.